నేచర్స్టీల్ కోల్డ్ రోల్డ్ కాయిల్స్గృహోపకరణాలు, ఆటోమోటివ్ మరియు హార్డ్వేర్ స్టాంపింగ్ పరిశ్రమలలో విస్తృతంగా ఉపయోగించబడుతున్నాయి. హాట్-రోల్డ్ కాయిల్స్ నుండి ప్రధాన వ్యత్యాసం షీట్ ఉపరితలంలో ఉంటుంది: హాట్-రోల్డ్ స్ట్రిప్స్ స్కేల్, కఠినమైన ఉపరితలాలు మరియు పెద్ద డైమెన్షనల్ టాలరెన్స్లను కలిగి ఉంటాయి; కోల్డ్-రోల్డ్ స్ట్రిప్స్ గది ఉష్ణోగ్రత వద్ద మల్టీ-పాస్ రోలింగ్కు లోనవుతాయి, శుభ్రమైన, మృదువైన ఉపరితలాలు మరియు ఖచ్చితమైన కొలతలు అందిస్తాయి.
ఉపరితల లోపాలు కోల్డ్-రోల్డ్ కాయిల్స్కు క్లిష్టమైన ప్రమాదాలను కలిగి ఉంటాయి. రోల్ మార్కులు, గీతలు, పసుపు రంగు మరకలు, కాయిల్ నిరోధించడం మరియు ఇతర లోపాలు తేలికపాటి సందర్భాల్లో స్టాంపింగ్ పార్ట్ తిరస్కరణ మరియు పెయింట్ క్రేటర్లకు దారితీయవచ్చు లేదా తీవ్రమైన సందర్భాల్లో పూర్తి-బ్యాచ్ తిరస్కరణకు దారితీయవచ్చు. కొన్ని లోపాలు డెలివరీ తర్వాత గుప్తంగా ఉంటాయి మరియు స్టాంపింగ్ సమయంలో మాత్రమే బయటపడతాయి, సులభంగా బాధ్యత వివాదాలను ప్రేరేపిస్తాయి.
ఈ పత్రం వినియోగదారులకు లోపాలను గుర్తించడంలో, సంబంధిత ఉత్పత్తి ప్రక్రియలను గుర్తించడంలో, ప్రమాణాలకు వ్యతిరేకంగా నాణ్యతను నిర్ధారించడంలో మరియు ఉత్పత్తి మార్గాల నుండి సముద్ర-సరుకు ప్యాకేజింగ్ వరకు నివారణ నియంత్రణలను అమలు చేయడంలో సహాయపడుతుంది. ఇది సేకరణ సిబ్బందికి, నాణ్యతా పరిశీలకులకు మరియు సంబంధిత ఇంజనీర్లకు సూచనగా పనిచేస్తుంది.
ఉపరితల నాణ్యత కేవలం సౌందర్యపరమైన ఆందోళన కాదు; దాని ప్రభావాలు మొత్తం ఉత్పత్తి గొలుసుపై వ్యాపిస్తాయి.
మొదటి దశ: స్టాంపింగ్. స్లివర్స్ (ఉపరితలంపై బహిర్గతమయ్యే అంతర్గత చేరికలు) స్టాంపింగ్ క్రాకింగ్ కోసం ప్రారంభ బిందువులుగా పనిచేస్తాయి. ఎడ్జ్ మైక్రో-క్రాక్లు లోతైన డ్రాయింగ్ సమయంలో పగుళ్లుగా వ్యాపిస్తాయి. పేలవమైన ఫ్లాట్నెస్తో కూడిన ఉంగరాల షీట్లు డైస్ల లోపల అస్థిర స్థానాలను కలిగిస్తాయి మరియు సహనం లేని భాగాల కొలతలకు దారితీస్తాయి.
రెండవ దశ: పూత మరియు ఎలక్ట్రోప్లేటింగ్. అవశేష నూనె పెయింట్ క్రేటర్స్ మరియు ఎలెక్ట్రోఫోరేసిస్ పిన్హోల్స్కు కారణమవుతుంది. ఎలక్ట్రోప్లేటింగ్ తర్వాత రోల్ గుర్తులు మరియు గీతలు కనిపించే మచ్చలుగా మార్చబడతాయి. ఆక్సైడ్ టింట్ (పసుపు రంగు మరకలు) నేరుగా ఎనామెలింగ్ మరియు రంగు పూత కోసం సంశ్లేషణను దెబ్బతీస్తుంది.
మూడవ దశ: అమ్మకాల తర్వాత. గృహోపకరణాల ప్యానెల్లు మరియు ఆటోమోటివ్ లోపలి ప్యానెల్లు వంటి ప్రదర్శన-క్లిష్టమైన భాగాల కోసం, ఉపరితల లోపాలు నేరుగా పూర్తి-ఉత్పత్తి ప్రదర్శన ఫిర్యాదులకు దారితీస్తాయి. ఈ దశలో, నష్టాలు ఒక బ్యాచ్ షీట్లకు మించి పూర్తి-ఉత్పత్తి ఖర్చులు మరియు డెలివరీ షెడ్యూల్లకు విస్తరించాయి.
అందువల్ల పరిశ్రమలో ఏకాభిప్రాయం ఉంది: ఉక్కు గ్రేడ్ మరియు మందం కోల్డ్ రోల్డ్ కాయిల్స్ కోసం తక్కువ పనితీరు పరిమితిని సెట్ చేస్తుంది, అయితే ఉపరితల నాణ్యత పూర్తయిన ఉత్పత్తులకు గరిష్ట పరిమితిని సెట్ చేస్తుంది. ఆర్డర్ ప్లేస్మెంట్ సమయంలో ఉపరితల గ్రేడ్లను స్పష్టంగా పేర్కొనడం అనేది పోస్ట్-ఫాక్టో వివాదాల కంటే చాలా ఖర్చుతో కూడుకున్నది.
లోపాలు అవి ఉత్పన్నమయ్యే ఉత్పత్తి దశ ద్వారా వర్గీకరించబడతాయి: రోలింగ్ ప్రక్రియలో ప్రవేశపెట్టిన లోపాలు, ఎనియలింగ్ మరియు పిక్లింగ్ ప్రక్రియలలో ప్రవేశపెట్టిన లోపాలు మరియు నిల్వ మరియు రవాణా సమయంలో ప్రవేశపెట్టిన లోపాలు. ఈ వర్గీకరణ లోపం పరిశీలనపై బాధ్యతాయుతమైన ప్రక్రియలకు నేరుగా ట్రేస్-బ్యాక్ని అనుమతిస్తుంది.
ప్రతి లోపం ఏకీకృత ఆకృతిలో వివరించబడింది: స్వరూపం లక్షణాలు → కారణాలు → దిగువ ప్రభావాలు → సూచన అంగీకార ప్రమాణాలు.
#### స్ట్రిప్ వెంట మందం విచలనం
#### ఎల్లోష్ స్టెయినింగ్ / ఆక్సైడ్ టింట్
| లోపం | బాధ్యతాయుతమైన ప్రక్రియ | విలక్షణమైన కారణాలు | FB గ్రేడ్ కోసం అనుమతించబడింది | FC/FD గ్రేడ్ కోసం అనుమతించబడింది |
|---|---|---|---|---|
| ఎడ్జ్ క్రాకింగ్ | రోలింగ్ / ఇన్కమింగ్ మెటీరియల్ | అధిక అంచు ఒత్తిడి | అనుమతి లేదు | అనుమతి లేదు |
| అలజడి | రోలింగ్ | సరికాని రోల్ కిరీటం / ఉద్రిక్తత | సహనం లేని పక్షంలో అనుమతించబడదు | సహనం లేని పక్షంలో అనుమతించబడదు |
| రోల్ మార్క్స్ | రోలింగ్ | రోల్-ఉపరితల నష్టం / విదేశీ పదార్థం | మైనర్ అనుమతించబడింది | అనుమతి లేదు |
| గీతలు | రోలింగ్ / స్లిట్టింగ్ | రోలర్ మార్గాలపై విదేశీ పదార్థం | మైనర్ అనుమతించబడింది | అనుమతి లేదు |
| స్ట్రిప్ వెంట మందం విచలనం | రోలింగ్ | AGC నియంత్రణ విచలనం | సహనం లేని పక్షంలో అనుమతించబడదు | సహనం లేని పక్షంలో అనుమతించబడదు |
| స్లివర్స్ | ఉక్కు తయారీ / నిరంతర కాస్టింగ్ | చేరికలు | అనుమతి లేదు | అనుమతి లేదు |
| పసుపు రంగు మరక | ఎనియలింగ్ | అవశేష చమురు / పేలవమైన వాతావరణం | మైనర్ అనుమతించబడింది | అనుమతి లేదు |
| కాయిల్ నిరోధించడం | ఎనియలింగ్ | సరికాని ఉష్ణోగ్రత / ఉద్రిక్తత | అనుమతి లేదు | అనుమతి లేదు |
| ఓవర్పిక్లింగ్ పిట్స్ | ఊరగాయ | నియంత్రణ లేని ఊరగాయ | మైనర్ అనుమతించబడింది | అనుమతి లేదు |
| లూడర్స్ లైన్స్ | మెటీరియల్ ఆస్తి | దిగుబడి పీఠభూమి / వృద్ధాప్యం | లోపం కాదు, నిల్వ కాల పరిమితులకు లోబడి ఉంటుంది | తక్కువ అనుమతించదగిన నిల్వ వ్యవధితో లోపం కాదు |
| చమురు అవశేషాలు | డీగ్రేసింగ్ / స్కిన్-పాస్ | సరిపోని డీగ్రేసింగ్ | అనుమతి లేదు | అనుమతి లేదు |
| వాటర్-స్టెయిన్ రస్ట్ | నిల్వ & రవాణా | తేమ / దెబ్బతిన్న ప్యాకేజింగ్ | అనుమతి లేదు (గడువు ముగిసిన యాంటీ-రస్ట్ చెల్లుబాటు కోసం మినహాయింపులు) |
అనుమతి లేదు |
సైడ్-లైట్ విజువల్ ఇన్స్పెక్షన్. అత్యంత క్లిష్టమైన ఉపరితల తనిఖీ సాంకేతికత. 45 డిగ్రీల లోపల తక్కువ-కోణం వైపు-కాంతిలో మీటరుకు షీట్లను అన్రోల్ చేయండి. సైడ్-లైట్ కింద అలలు, రోల్ గుర్తులు మరియు మందమైన గీతలు ప్రముఖంగా కనిపిస్తాయి, అయితే అనేక లోపాలు ప్రత్యక్ష ఫ్రంటల్ ఇల్యుమినేషన్లో కనిపించవు - పార్టీలను స్వీకరించడానికి ఒక సాధారణ బ్లైండ్ స్పాట్. 50-మిల్లీమీటర్ల అంచు జోన్కు ప్రాధాన్యత ఇవ్వండి, ఇక్కడ అంచు పగుళ్లు మరియు బర్ర్స్ తరచుగా సంభవిస్తాయి.
స్పర్శ అంచనా. ఉపరితల ఆకృతులలో వేలుగోళ్లను స్లయిడ్ చేయండి: రోల్ గుర్తులు ఆవర్తన డ్రాగ్ను ఉత్పత్తి చేస్తాయి; గీతలు నిరంతర డ్రాగ్ను ఉత్పత్తి చేస్తాయి. స్లివర్స్ సాధారణ గీతలకు దగ్గరగా స్పర్శ లక్షణాలను ప్రదర్శిస్తాయి; గుర్తింపుకు లొకేషన్ను కలపడం (ఎక్కువగా కాయిల్ హెడ్లు / టెయిల్ల వద్ద) మరియు తదుపరి స్టాంపింగ్ పనితీరు అవసరం.
వాయిద్యం కొలత. మందం-వైవిధ్య తనిఖీల కోసం కాయిల్ హెడ్, మిడ్-కాయిల్ మరియు కాయిల్ టెయిల్ వద్ద మందాన్ని నమూనా చేయడానికి పోర్టబుల్ మందం గేజ్లను ఉపయోగించండి. వార్పేజ్ కొలత కోసం స్ట్రెయిట్డ్జెస్ ప్లస్ ఫీలర్ గేజ్లను ఉపయోగించండి. అందుబాటులో ఉన్న చోట, రఫ్నెస్ టెస్టర్ల ద్వారా Ra కరుకుదనం విలువలను కొలవండి (ప్రమాణాలలో పేర్కొన్న పరీక్షా విధానాలతో ఉపరితల గ్రేడ్లకు కరుకుదనం ప్రధాన సూచికగా ఉంటుంది). మందం-గేజ్ నమూనా పాయింట్లు సెంట్రల్ జోన్ను మాత్రమే కాకుండా పూర్తి స్ట్రిప్ వెడల్పును కవర్ చేయాలి.
ప్యాకేజింగ్ మరియు మార్క్ తనిఖీ. ముందుగా యాంటీ-రస్ట్ ప్యాకేజింగ్ సమగ్రతను తనిఖీ చేయండి మరియు కంటైనర్ ఓపెనింగ్ (కాయిల్ నంబర్, స్టీల్ గ్రేడ్, కొలతలు, ఉపరితల గ్రేడ్, బరువు, ఉత్పత్తి తేదీ)పై షిప్పింగ్ మార్కుల స్పష్టత. ఏదైనా ప్యాకేజింగ్ నష్టానికి రవాణా-ప్రేరిత ఉపరితల లోపాలను అనుమానించండి.
1. ప్యాకేజింగ్ని తనిఖీ చేయండి: యాంటీ-రస్ట్ పేపర్ / ఫిల్మ్లు, ఎడ్జ్ ప్రొటెక్టర్లు, బైండింగ్ పట్టీలు మరియు స్టీల్ షీటింగ్ యొక్క సమగ్రతను తనిఖీ చేయండి; నీటి-ఎక్స్పోజర్ జాడల కోసం చూడండి.
2. గుర్తులను ధృవీకరించండి: కాయిల్ నంబర్, స్టీల్ గ్రేడ్, కొలతలు, ఉపరితల గ్రేడ్ మరియు ఉత్పత్తి తేదీ మ్యాచ్ కొనుగోలు ఆర్డర్లు మరియు మిల్ టెస్ట్ సర్టిఫికేట్లను (MTC) నిర్ధారించండి.
3. పూర్తి-కవరేజ్ వైపు-కాంతి తనిఖీ: 50-మిమీ అంచు మండలాలపై దృష్టి సారిస్తూ, 45-డిగ్రీల ప్రక్క-కాంతిలో మీటరువారీగా షీట్ ఉపరితలాలను పరిశీలించండి.
4. యాదృచ్ఛిక స్పర్శ నమూనా: రోల్ గుర్తులు, గీతలు మరియు స్లివర్లను వేరు చేయడానికి మూడు యాదృచ్ఛిక స్థానాల్లో వేలుగోళ్లను లాగండి.
5. థిక్నెస్ స్పాట్-చెక్: కాయిల్ హెడ్, మిడ్-కాయిల్ మరియు కాయిల్ టెయిల్ వద్ద కొలతలు తీసుకోండి మరియు స్ట్రిప్ పొడవుతో పాటు మందం వైవిధ్యాన్ని రికార్డ్ చేయండి.
6. వార్పేజ్ కొలత: ఒక మీటర్ షీట్ సెగ్మెంట్లో ఫ్రీ-స్టేట్ వార్పేజ్ని కొలవండి.
7. డాక్యుమెంటేషన్ మరియు నమూనా: స్కేల్ రిఫరెన్స్లతో లోపభూయిష్ట ప్రాంతాలను ఫోటోగ్రాఫ్ చేయండి మరియు 300-మిల్లీమీటర్ల లోపభూయిష్ట నమూనా విభాగాలను బాధ్యత-అసెస్మెంట్ సాక్ష్యంగా ఉంచుకోండి.
8. గ్రేడ్ క్రాస్-రిఫరెన్స్: అధ్యాయం IVలోని ఉపరితల-గ్రేడ్ నిబంధనలకు వ్యతిరేకంగా పరిశీలనలను సరిపోల్చండి మరియు తీర్మానాలు చేయండి: అంగీకరించండి / షరతులతో కూడిన అంగీకారం / తిరస్కరణ.
మునుపటి విభాగాలు పోస్ట్-సంఘటన నిర్వహణ కోసం లోప గుర్తింపును కవర్ చేస్తాయి. ఈ అధ్యాయం ఫ్యాక్టరీ వైపు నివారణ నియంత్రణలను వివరిస్తుంది. ఉపరితల లోపాలు తప్పనిసరిగా ప్రాసెస్-రూట్ సమస్యలు. లోపం గుర్తింపు దిగువ వినియోగదారులకు వస్తుంది, అయితే లోపం నివారణ ఉత్పత్తి శ్రేణులకు చెందినది.
పిక్లింగ్ విభాగం: ఐదు-దశల పిక్లింగ్ ప్లస్ ఎలక్ట్రోలైటిక్ డీగ్రేసింగ్. క్లీన్ కోల్డ్ రోల్డ్ ఉపరితలాల కోసం పూర్తి స్థాయి తొలగింపు అవసరం. ఓవర్-పిక్లింగ్ గుంటలను ఉత్పత్తి చేస్తుంది; అండర్-పిక్లింగ్ ఆకులు స్కేల్లో నొక్కినవి. విద్యుద్విశ్లేషణ డీగ్రేసింగ్ పసుపు మరకలు మరియు పెయింట్ క్రేటర్లతో నేరుగా ముడిపడి ఉన్న అవశేష-చమురు ప్రమాదాలను తగ్గిస్తుంది.
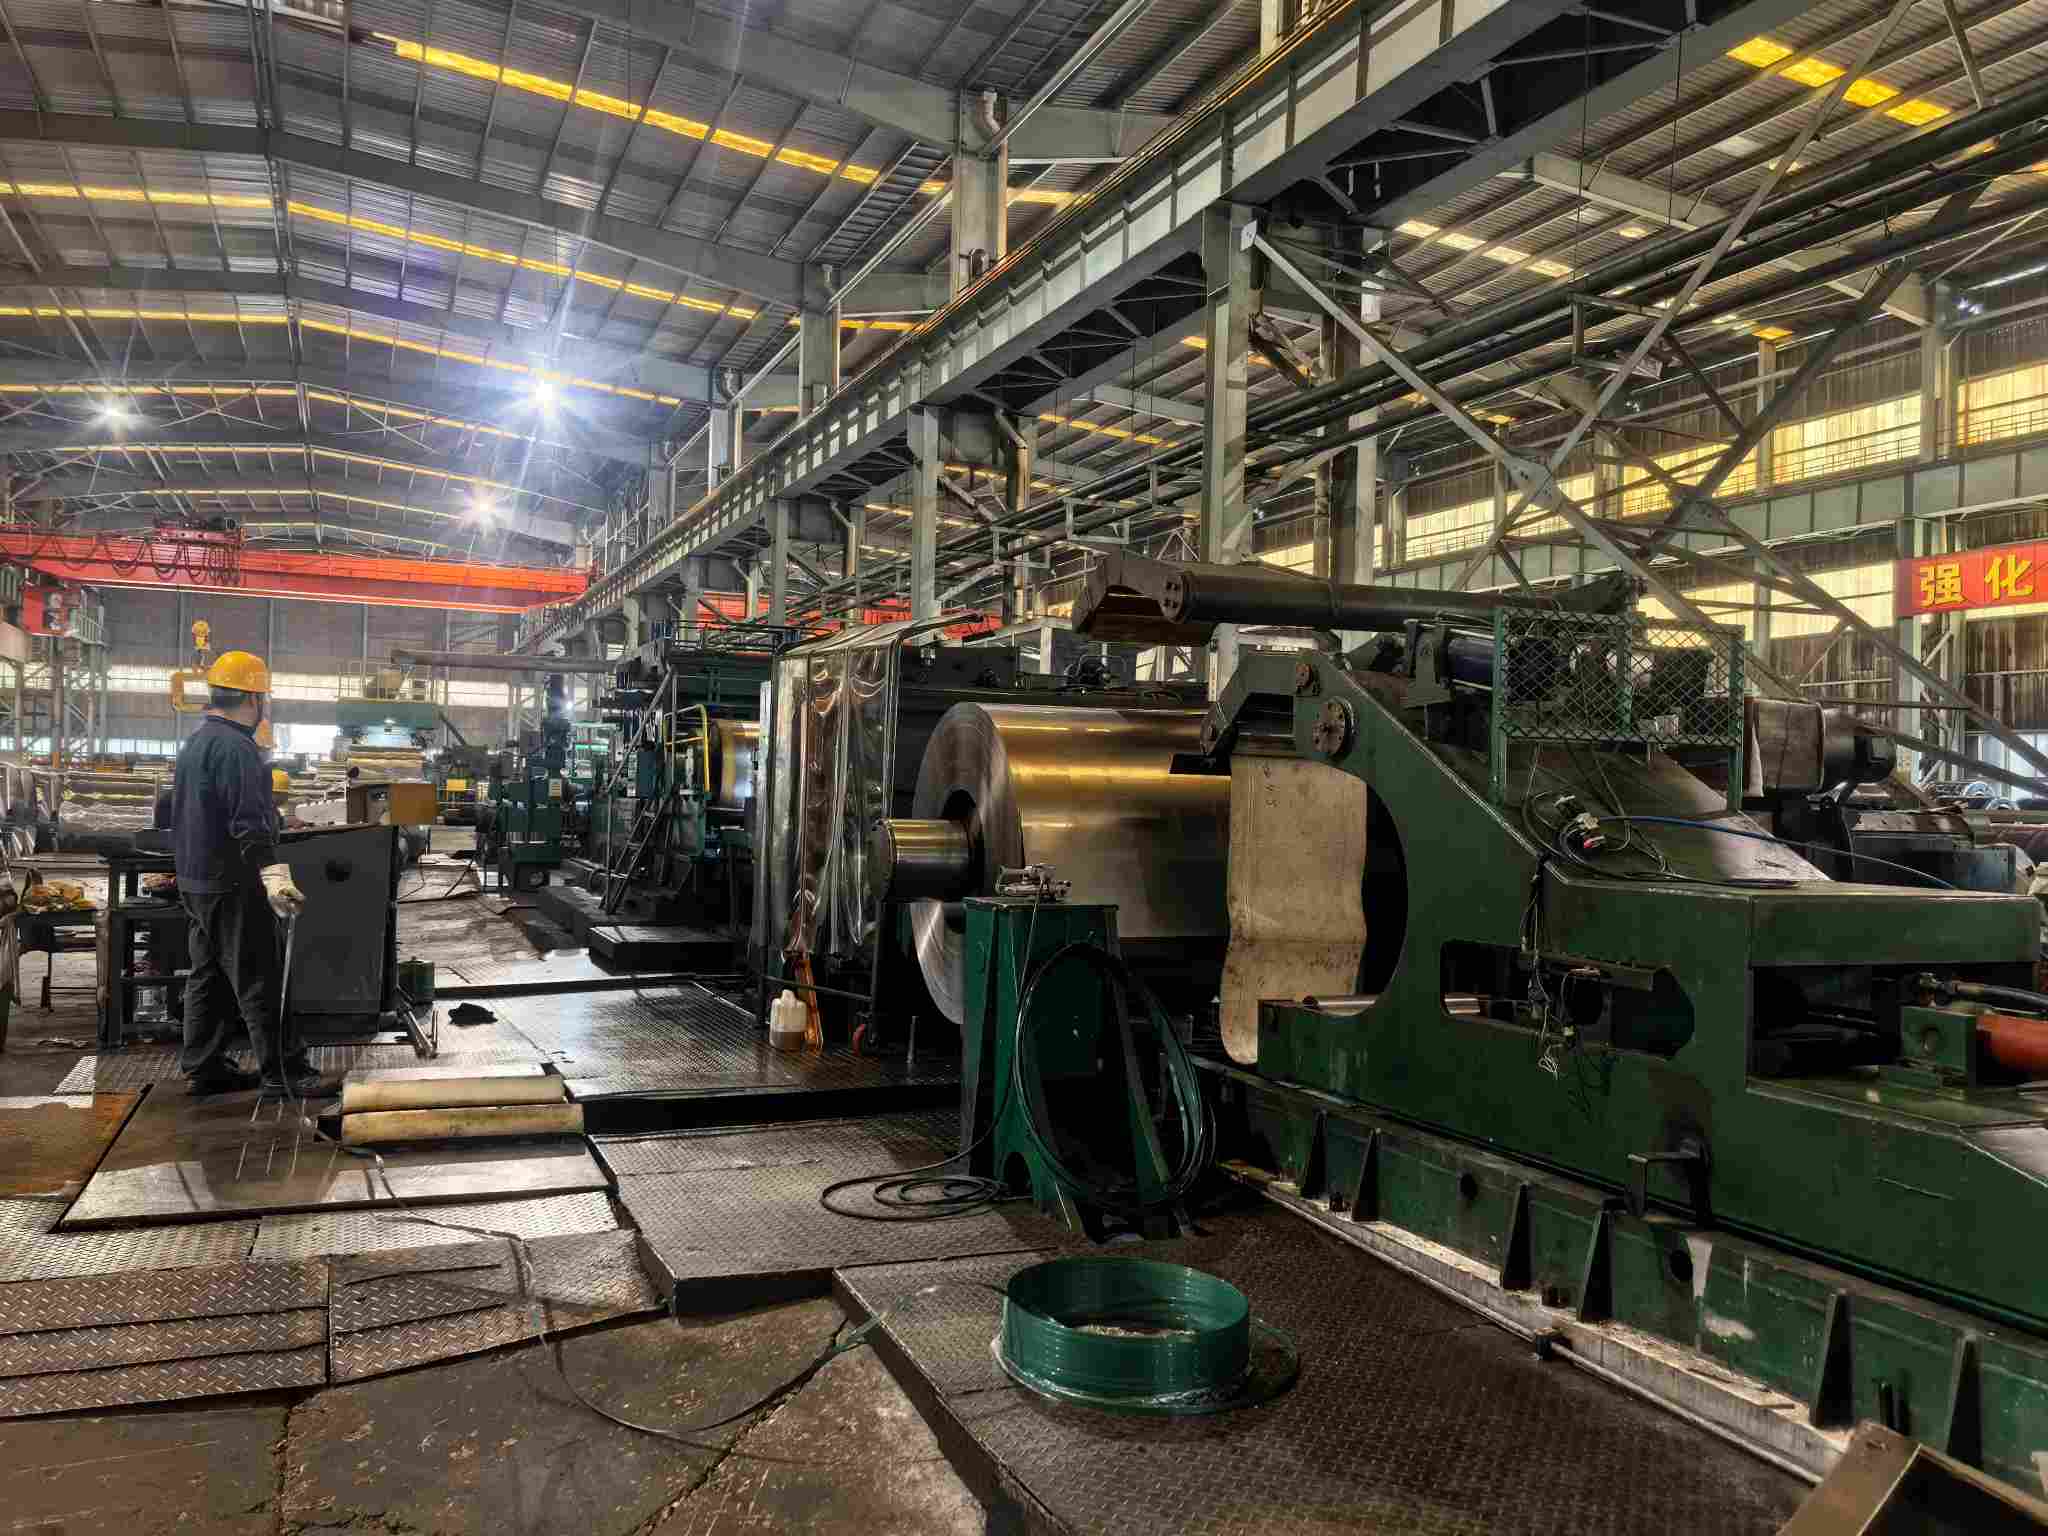
రోలింగ్ విభాగం: డిజిటల్ నియంత్రణ వ్యవస్థలతో ఆరు-హై రివర్సింగ్ మిల్లు. క్లోజ్డ్-లూప్ ప్లేట్-ఆకార నియంత్రణ మరియు ఖచ్చితమైన పాస్-తగ్గింపు కేటాయింపు అలలు, అంచు పగుళ్లు మరియు రేఖాంశ మందం విచలనం కోసం కోర్ నియంత్రణలను ఏర్పరుస్తాయి. సిమెన్స్ మరియు ABB సంఖ్యా-నియంత్రణ వ్యవస్థలు మందం సహనాన్ని ± 0.03mm వరకు అందజేస్తాయి, EN10131 కింద స్పెషల్ ప్రెసిషన్ క్లాస్ను కలుస్తుంది. కనిష్ట రోలింగ్ మందం 0.15mmకి చేరుకుంటుంది. షీట్లపై ముద్రణ బదిలీకి ముందు రోల్ ఉపరితలాలు రోల్-ఉపరితల నష్టం మరియు విదేశీ పదార్థాలను గుర్తించడానికి షెడ్యూల్ చేసిన తనిఖీలకు లోనవుతాయి. రోల్ మార్క్లు రోల్ ఇన్స్పెక్షన్ రొటీన్ల ద్వారా తక్షణమే తొలగించబడిన లోపాలు.
అన్నేలింగ్ విభాగం: బ్రైట్ హైడ్రోజన్ ఎనియలింగ్. హైడ్రోజన్ అధికంగా ఉండే రక్షిత వాతావరణం ఉపరితల ఆక్సీకరణ మరియు పసుపు రంగు పాలిపోవడాన్ని నిరోధిస్తుంది, మూలం వద్ద ఆక్సైడ్ రంగును తొలగిస్తుంది. ఎనియలింగ్ ఉష్ణోగ్రతలు మరియు కాయిలింగ్ ఉద్రిక్తతలు కాయిల్ నిరోధించడాన్ని నివారించడానికి కాయిల్ బరువు మరియు ప్లేట్ ఆకారాన్ని బట్టి విభజించబడ్డాయి.
స్కిన్-పాస్ విభాగం: నియంత్రిత పొడుగు 0.5% నుండి 1.5% వరకు ఉంటుంది. ఈ పరిధిలో స్కిన్-పాస్ రోలింగ్ దిగుబడి పీఠభూమిని తొలగిస్తుంది మరియు ప్లేట్ ఆకారాన్ని మెరుగుపరుస్తుంది. తగినంత స్కిన్-పాస్ పొడుగు లూడర్స్ లైన్లను అణచివేయడంలో విఫలమవుతుంది; అధిక పొడుగు ప్లేట్ ఆకారాన్ని క్షీణింపజేస్తుంది మరియు ఉపరితల కరుకుదనాన్ని తగ్గిస్తుంది. ఈ పారామితులను సమతుల్యం చేయడం అనేది ఒక ప్రధాన స్కిన్-పాస్-ప్రాసెస్ అవసరం.
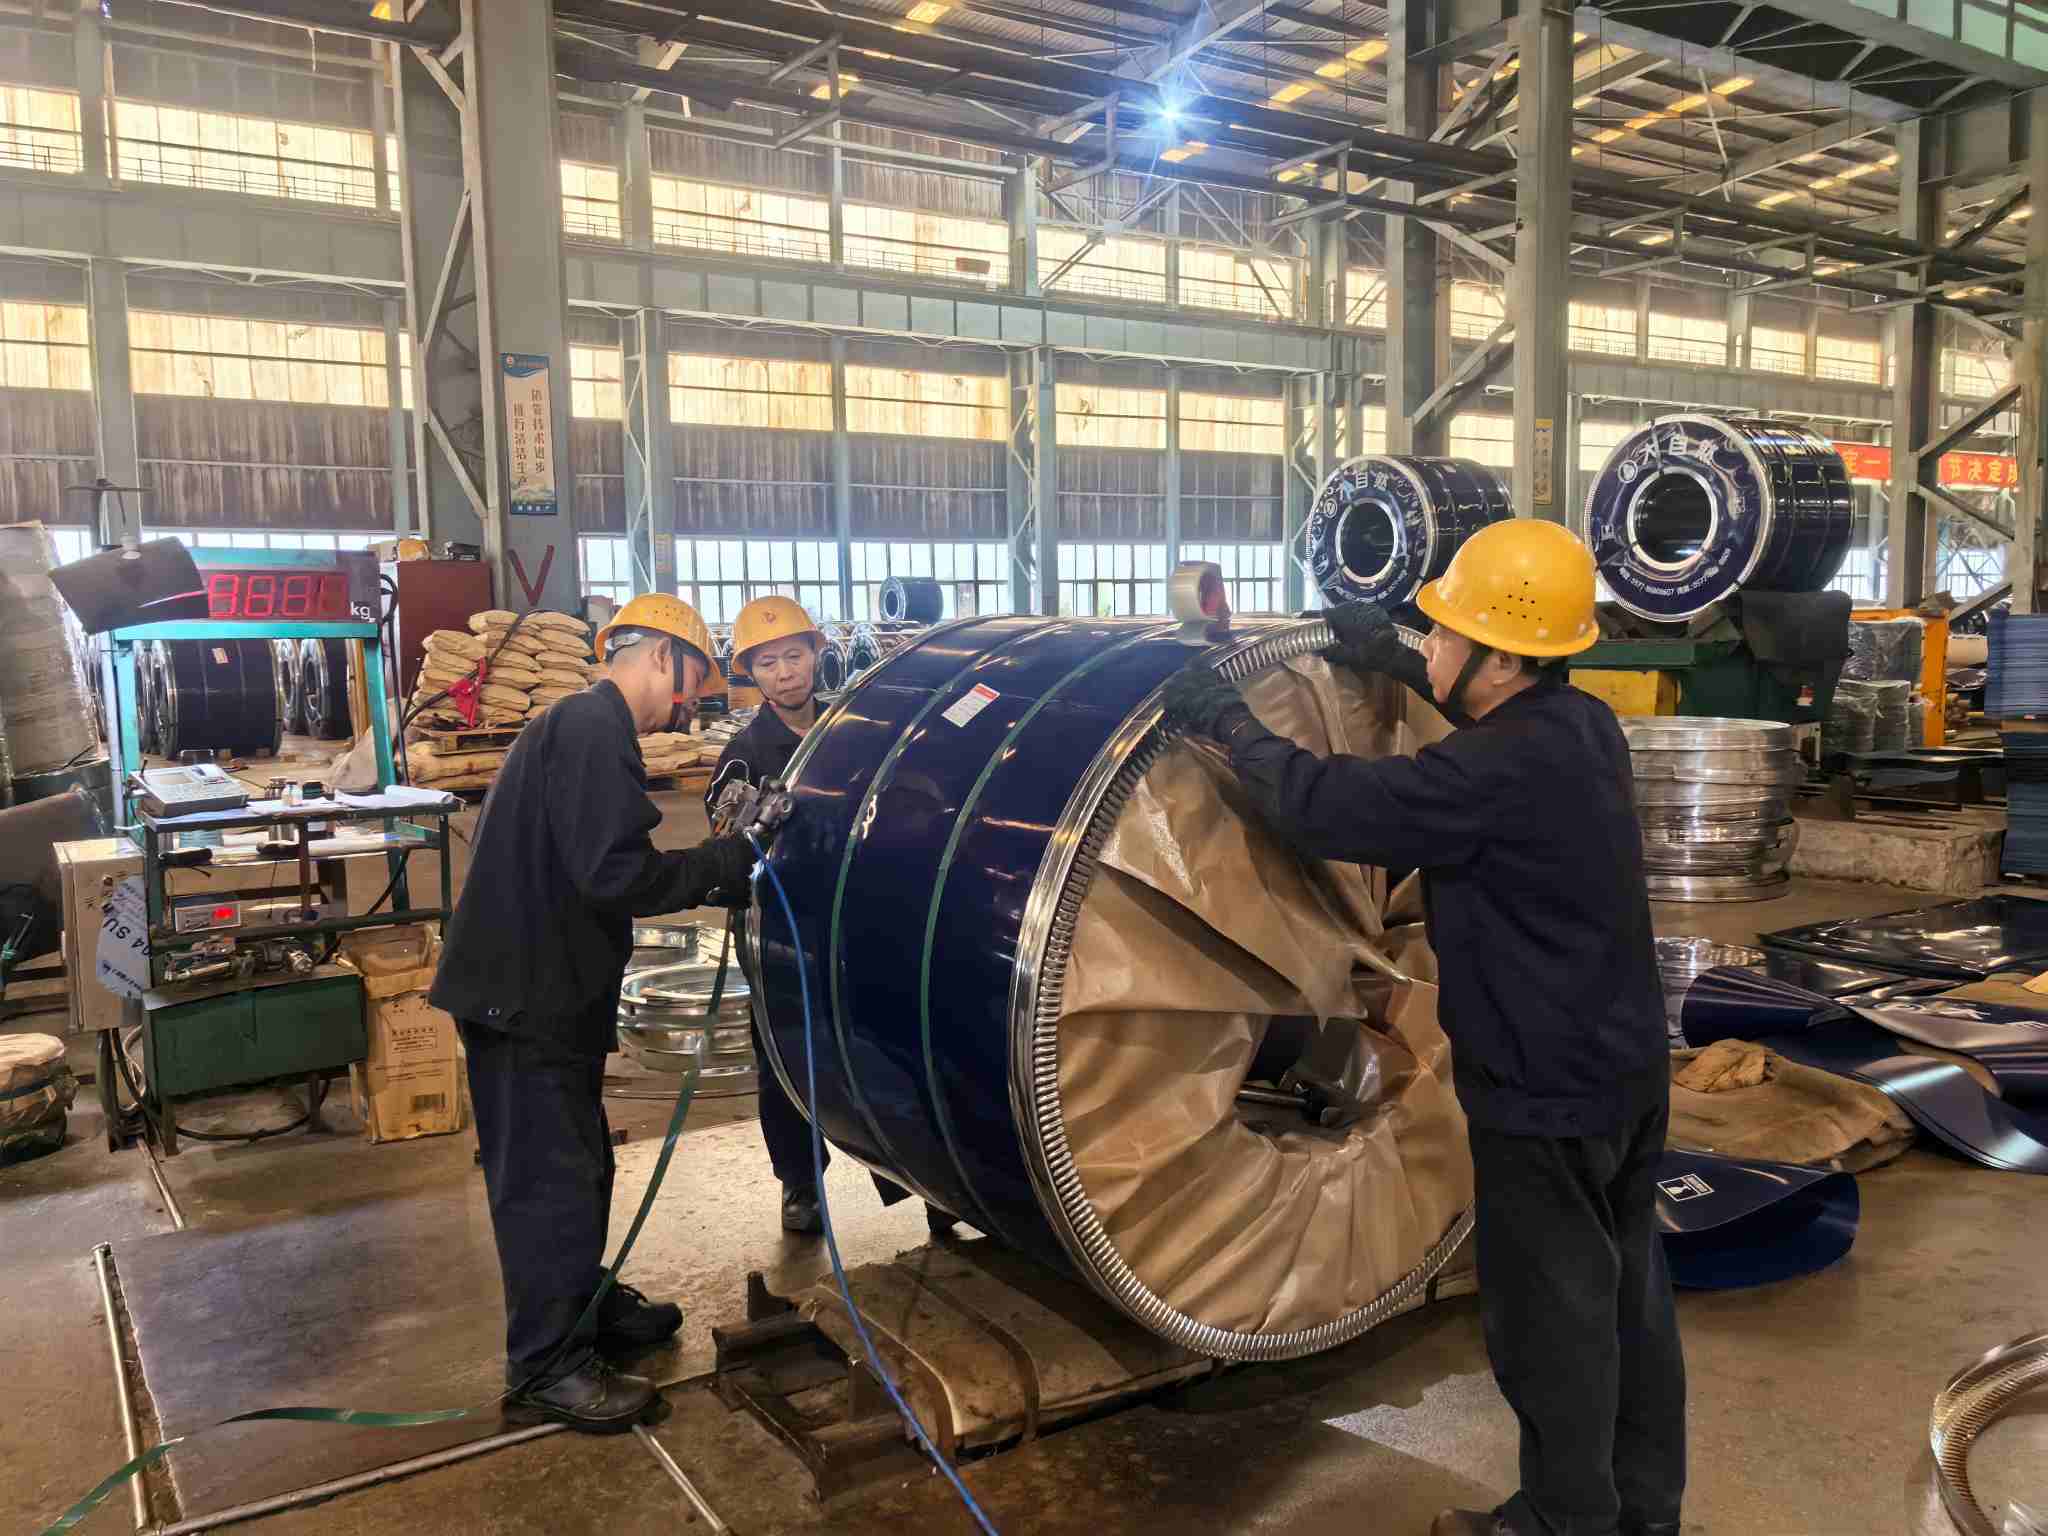
ఫినిషింగ్ మరియు ప్యాకేజింగ్ విభాగం: బర్-ఫ్రీ స్లిట్టింగ్ మరియు సీ-ఫ్రైట్-ఓరియెంటెడ్ ప్యాకేజింగ్. కట్-ఎడ్జ్ స్క్రాచింగ్ను నివారించడానికి స్లిట్టింగ్ ఆపరేషన్లు బుర్ ఎత్తును నియంత్రిస్తాయి. పూర్తయిన కాయిల్స్ VCI అస్థిర తుప్పు-నిరోధకం ఫిల్మ్లతో చుట్టబడి, అంచు ప్రొటెక్టర్లతో అమర్చబడి, ఉక్కు పట్టీలతో మరియు తేమ ప్రూఫ్తో భద్రపరచబడి అధిక-లవణీయత, అధిక తేమతో కూడిన సముద్ర రవాణా కోసం చికిత్స చేయబడతాయి. వాటర్-స్టెయిన్ రస్ట్పై చాలా పోర్ట్-రాక వివాదాలను బలమైన ప్యాకేజింగ్ ద్వారా నివారించవచ్చు.
తనిఖీ విభాగం: మూడు-స్థాయి తనిఖీ గేట్లు. ఇన్కమింగ్ హాట్-రోల్డ్-కాయిల్ తనిఖీ; పిక్లింగ్, ఎనియలింగ్ మరియు స్కిన్-పాస్ రోలింగ్ తర్వాత ఇన్-ప్రాసెస్ తనిఖీ; ఉపరితల నమూనా మరియు డైమెన్షనల్ కొలతను కలపడం ద్వారా ముందస్తు రవాణా తనిఖీ. ప్రతి బ్యాచ్కు నమూనా విభాగాలు మరియు పరీక్ష రికార్డులు అలాగే ఉంచబడతాయి మరియు డెలివరీలతోపాటు మిల్ టెస్ట్ సర్టిఫికెట్లు (MTC) ఉంటాయి. ఏదైనా నాణ్యమైన సంఘటనను నిర్దిష్ట ప్రక్రియలు మరియు ఉత్పత్తి సమయ విండోలలో గుర్తించవచ్చు, బాధ్యత అంచనాకు బలమైన సాక్ష్యాలను అందిస్తుంది.
సంక్షిప్తంగా: ఉపరితల లోపాలు "తనిఖీ ద్వారా వెలికితీయబడవు". అవి "తయారీ చేయబడినవి" లేదా "నిరోధించబడినవి". తనిఖీ చివరి రిసార్ట్ భద్రతా వలయం వలె కాకుండా ప్రక్రియ పనితీరును ధృవీకరిస్తుంది.
కోల్డ్-రోల్డ్-కాయిల్ ఉపరితల-లోపాల గుర్తింపు ప్రక్రియ పరిజ్ఞానం, ప్రమాణాలు మరియు ఫీల్డ్ అనుభవం కలయికపై ఆధారపడి ఉంటుంది. ఈ పత్రం తనిఖీల సమయంలో సూచన కోసం బహుళ లోపాల రకాలు, అంగీకార తనిఖీ జాబితాలు మరియు బాధ్యత-అసెస్మెంట్ ఫ్రేమ్వర్క్లను సంకలనం చేస్తుంది. NatureSteel విస్తృతమైన కోల్డ్-రోలింగ్ నైపుణ్యాన్ని కలిగి ఉంది మరియు పూర్తి-ప్రాసెస్ ఉపరితల-నాణ్యత నియంత్రణలను అమలు చేస్తుంది. VCI యాంటీ-రస్ట్ ప్యాకేజింగ్ సముద్ర రవాణా అంతటా కాయిల్ పరిస్థితులను స్థిరీకరిస్తుంది. స్టీల్-గ్రేడ్ స్పెసిఫికేషన్ల కోసం (ఉదా. DC01, SPCC), ఉపరితల-గ్రేడ్ సంప్రదింపులు లేదా కొటేషన్ అభ్యర్థనల కోసం, దయచేసి సంకోచించకండిమమ్మల్ని సంప్రదించండి.
చిరునామా:నెం. 696, బిన్హై 12వ రోడ్ బిన్హై ఇండస్ట్రియల్ పార్క్, వెన్జౌ ఎకనామిక్ & టెక్నలాజికల్ డెవలప్మెంట్ జోన్ వెన్జౌ, జెజియాంగ్ ప్రావిన్స్, P.R.చైనా
కాపీరైట్ © 2026 నేచర్ స్టీల్ గ్రూప్ కో., లిమిటెడ్. అన్ని హక్కులు ప్రత్యేకించబడ్డాయి. Links| Sitemap| RSS| XML| గోప్యతా విధానం